
 English
 简体中文
Co „jakość” w przypadku okładzin hamulcowych
Jakość w produkcji okładzin hamulcowych nie jest wymagana do sprawdzenia. Jest to konsekwencja parametrów tarcia, wydajności, wyników wymiarowej i integralności mechanicznej w każdej jednostce wysyłanej przez fabrykę, a konsultant, który dostarcza, powinien uzyskać wyniki dla wszystkich czterech.
Na pierwszym miejscu jest trwałość tarcia. Okładziny do pojazdów ciężarowych o dużej długości są zwyczajowo opracowywane tak, aby zachować współczynnik tarcia w zakresie od 0,35 do 0,45, a okno akceptacji zakresów w przybliżeniu 0,05 powyżej lub poniżej wartości docelowyj w określonym zakresie temperatury. Jeśli tarcie przesuwa się poza oknem, następuje wystąpienie awarii lub szarpania, niewygodnej reakcji hamulca, a okładzina się nie uruchamia.
Równie duże znaczenie ma znaczenie terminologiczne. Zanikanie okładzin, czyli utrata tarcia w wysokiej temperaturze, jest uruchamiana przez awarie, które powodują obciążenie pojazdów na zjazdach. Sprawdzona jakość ścieków spadających w deklarowanym oknie w zbiorniku od 100 C do 300 C, zamiast spadać w stopniu nagrzewania się bębna.
Kontrola prawna: tam, gdzie podejmuje się decyzję o jakości
Każdą wadę jakościową wykrytą w gotowej podszewce można uzyskać po otrzymaniu podjętą kilka tygodni wcześniej, dlatego też kontrola nadchodzącego materiału stanowi pierwszą linię frontu. Receptura okładzin hamulcowych składa się z czterech rodzin składników, a każdy z nich wymaga kontroli akceptacyjnych przed wejściem do produkcji.
- Spoiwa żywiczne, zwykle fenolowe: Przychodzące partie są sprawdzane pod kątem czasu żelowania, lepkości i zawartości fenolu.
- Włókna wzmacniające takie jak aramid, szkło i wełna mineralna: rejestrowany jest rozkład długości, trwałość na nie i zawartość wilgoci.
- modyfikatory tarcia, w tych materiałach ściernych i inteligentnych stałych: rozkład uprawnień i czystości chemicznej są weryfikowane poprzez dostępność sitową.
- Wypełniacze i akcesoria do mieszania: substancji, absorpcji oleju i ścieków, które znajdują się z zatwierdzoną specyfikacją dostawcy.
Występująca część ma kod członów, który łączy dostawę z numerem części gotowej wykładziny. Jeśli skarga zostanie złożona na miejscu, producent może w ciągu kilku minut prześledzić część do dostawcy, daty dostawy i certyfikatu testu. Zgodnie z przepisami IATF 16949 ta identyfikacja podlega audytowi, a nie jest opcjonalna.
Proces produkcyjny: kontrolowany na każdym kroku
Gdy materiały dotrą na halę produkcyjną, to jakość, dyscyplina procesu: uznana procedura na każdym poziomie, rejestrowane parametry dla każdego cyklu i sprawdzona kontrola wyników po każdym działaniu. Punkty kontrolne są takie same, jak te same elementy, czy zakład wytwarzający wyłącznie okładziny, czy kompletne szczęki hamulcowe z okładzinami.
- Ważenie i mieszanie: preparat odważa się z tolerancją 0,5% i miesza się w określonym czasie cyklu silnego ścinania. Dzienniki miksera rejestrują czas cyklu, prędkość łopatek i temperaturę mieszania.
- Formowanie: Pierwsza uformowana mieszanka jest prasowana w surowych wykładzinach pod kontrolowanym systemem sterowania i temperaturą. Parametry prasy są rejestrowane w każdym cyklu i codziennie przeglądane.
- Utwardzanie: okładziny są wykasowane według etapowego harmonogramu ogrzewania, które powodują ryzyko szkodliwe i niebezpieczne w sieci. Dane profilu zajęća są archiwizowane dla każdej partii.
- Szlifowanie i wykańczanie: powierzchnie są szlifowane do określonej grubości, a próbka z każdej partii jest mierzona zgodnie z rysunkami FMSI pod kątem grubości, szerokości i promienia łuku.
- Montaż butów z podszewką: Sprawdzany jest moment nitowania, głębokość pogłębienia i wyrównanie otworów, a także szczelina pomiędzy okładziną a środnikiem buta.
- Znakowanie i pakowanie: numer FMSI, kod partii i danych produkcji są oznaczone na każdej części, co uzupełnia pętlę identyfikacyjną.
Ta sama dyscyplina dotyczy metalowej strony szczęki hamulcowej. Stalowe buty muszą zostać usunięte prosto z połączenia środnika z platformą i zasięgu, na którym znajdują się zabezpieczenia, a to jest zadanie dla osprzętu pomiarowego, a nie kontrola wzrokowa. Na takich częściach jak Szczęka hamulcowa ze stali 4709ES2 wskaźniki funkcjonalne są umieszczone na kontrolerach, które są sprawdzane na końcu linii kontroli.
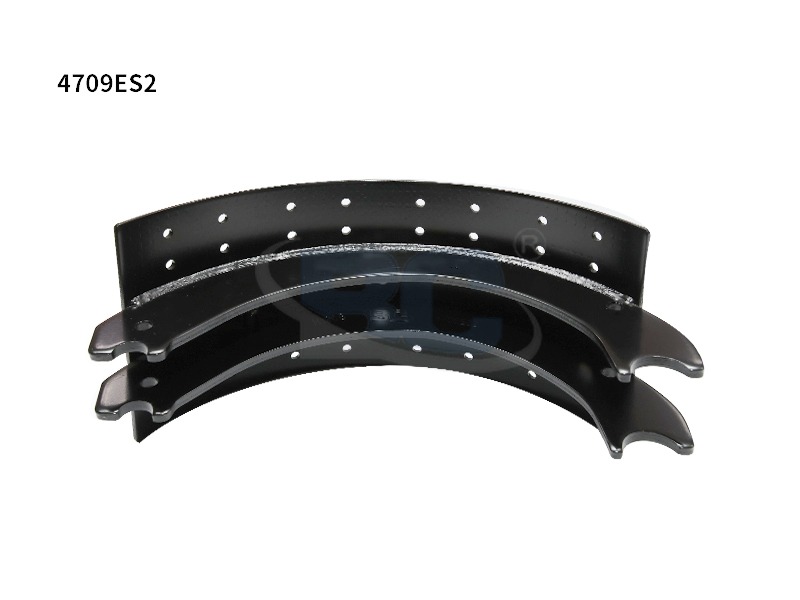 Niestandardowi producenci OEM hamulców 4709ES2, eksporter, firma Zhejiang Bangchi Auto Parts Co., Ltd. do chińscy niestandardowi producentów OEM 4709ES2 szczęk hamulcowych, eksporter, firma, numer części: 4709ES2 Producent... Zobacz produkt →
Testowanie: co jest mierzone przed wysyłką
Żadne elementy nie są opuszczane o kontrolowanej jakości bez stosowania zestawu testów laboratoryjnych, a progi akceptacji są dostępne i mierzalne. Poniższe produkty przedstawiają drażliwe czynniki uwalniające, które są stosowane w przypadku stosowania pokryć dachowych.
| Test | Współdziała | Typowa akceptacja |
| Wytrzymałość na ścinanie | Przyczepność podszewki do wstęgi | Min. 12 MPa, bez rozwarstwienia |
| Tarcie i blaknięcie | Stabilność Mu od 100 C do 300 C | W 0,05 wartości docelowej |
| użytkowy użytk | Długi okres użytkowania | Maks. 0,2 mm na 1000 km |
| Kontrola wymiarowa | Grubość, szerokość, promień łuku | Zgodnie z tolerancją rysunku FMSI |
| Nitowanie (buty z podszewką) | Retencja mechaniczna | Brak luzów przy obciążeniu znamionowym |
Wyniki badań laboratoryjnych są potwierdzone próbami z każdej partii produkcyjnej, a nie tylko w wyniku zastosowania nowego rozwiązania. Próbowanie na poziomie partii zmienia dobrą recepturę materiałową w produkcie na rynku wtórnym, ponieważ wychwytuje odchylenia w dostępie, zanim dotrze do klienta.
Cała prosta część zamienna, taka jak Okładzina hamulcowa 4515 musi przejść dalej, ścinania, blaknięcia i wymiarowania, zanim dotrze do magazynu. Testy nie są obciążane dla rozwoju produktu; są rutynową bramką dla każdej partii.
 Niestandardowi 4515 okładzin hamulcowych Producenci OEM, eksporter, firma Zhejiang Bangchi Auto Parts Co., Ltd. do chińska niestandardowa okładzina hamulcowa 4515 Producenci OEM, eksporter, firma, numer części: 4515 Układ hamulcowy... Zobacz produkt →
Tolerancje wymiarowe i zgodność z FMSI
Numer FMSI to: podszewka nosząca dany numer musi pasować do każdej innej podszewki o tym samym numerze pod względem kształtu, dopasowania i tarcia. FMSI, Instytut Norm Materiałów Ciernych, publikuje geometrię odniesienia, która określa każdy numer części, a producent, który drukuje numer FMSI na, deklaruje, że część jest zgodna z tym odniesieniem.
Krytycznymi wymiarami wykładziny o dużej wytrzymałości są szerokość, szerokość, promień łuku powierzchni ciernej oraz złącza kablowe na nitce lub fazy. Grubość jest zwykle kontrolowana do około 0,10 mm powyżej lub poniżej wartości rysunku. Geometria rowka i fazowania są równie ważne, wpływają na hałas, odprowadzają pyłu i początkowe cechy podłoża.
W przypadku zastosowań zastępczych, takich jak Szczęka hamulcowa z okładziną 4707Q , zagłębienia nitu oraz szczelinę między okładziną a środnikiem, ale sprawdza się na każdej próbce pobranej z partii. Te dwa pomiary decydują, czy stopka zostanie zainstalowana w urządzeniu osprzęcie bębna bez aktualizacji.
 Niestandardowi producenci OEM hamulców 4707Q, eksporter, firma Zhejiang Bangchi Auto Parts Co., Ltd. do chińskich producentów OEM 4707Q z okładziną szczęk hamulcowych, eksporter, firma, numer części: 4707Q Prod... Zobacz produkt →
Certyfikacja, audyty i weryfikacja identyfikowalności
Deklaracja jakości jest tak silna, jak certyfikat, który za nią stoi, a w przypadku otwierania hamulców certyfikatem jest IATF 16949. Zakład certyfikatu IATF 16949:2016, który pochodzi z systemu zarządzania przez administratora: sprawdzane są programy kontroli, trybów odblokowania, zatwierdzenie źródła, zapisy i dokumentacja aktywacji pracowników, a certyfikat jest utrzymywany w drodze corocznych audytów.
Firma Zhejiang Bangchi Auto Parts Co., Ltd. przejściea do nowej wersji audytu certyfikacyjnego IATF 16949:2016, podające określone urządzenia hamulcowe i okładziny opcjonalne systemowi jakości stosowanemu w całym globalnym łańcuchu dostaw motoryzacyjnych. może mieć wpływ na numer certyfikatu, sprawdzić certyfikat i datę ostatniego audytu, legalny producent bez wahania poda wszystkich trzy. Pełna historia systemu jakości jest dostępna w jego opisie strona profilu firmy .
Często zadawane pytania
Jaki jest test jakości okładzin hamulcowych?
Test wytrzymałości na ścinanie pierwszego miejsca, podczas sprawdzania, czy wyściółka pozostaje z wstęgą buta pod obciążeniem. Typowy dostęp do odbiorników o dużej wytrzymałości do minimum 12 MPa bez rozwarstwienia, pobierany z każdego urządzenia.
Jak numeracja FMSI ma się do jakości?
Numer FMSI określający kształt, właściwości i właściwości ciernych okładzin. Jakość jest potwierdzona, gdy oryginalna część odpowiada tolerancjom rysunku FMSI, zwykle o 0,10 mm powyżej lub poniżej grubości, dzięki czemu może być określona i zarządzana jako część referencyjna.
Jaki certyfikat powinien posiadać producent okładzin hamulcowych?
Odpowiedni certyfikat systemu IATF 16949:2016, utrzymywany poprzez coroczne audyty kontrolowane przez stronę internetową. Należy powiadomić o certyfikacie, sprawdzić certyfikat w dacie ostatniego audytu, przed przyjęciem ustnego.
Jak często badane są partie produkcyjne?
Zakłady kontrolowane pod kątem jakości testują każdą część pod kątem wytrzymałości na ścinanie, trwałość tarcia i wydajność wymiarową, nie tylko podczas opracowywania receptur. Próbowanie na poziomie partycji pozwala na oddzielenie się, zanim nastąpi części dotrą do klientów.
Więcej odpowiedzi na temat wyboru, konserwacja i wymiana można znaleźć na stronie strona z często zadawanymi pytaniami .


